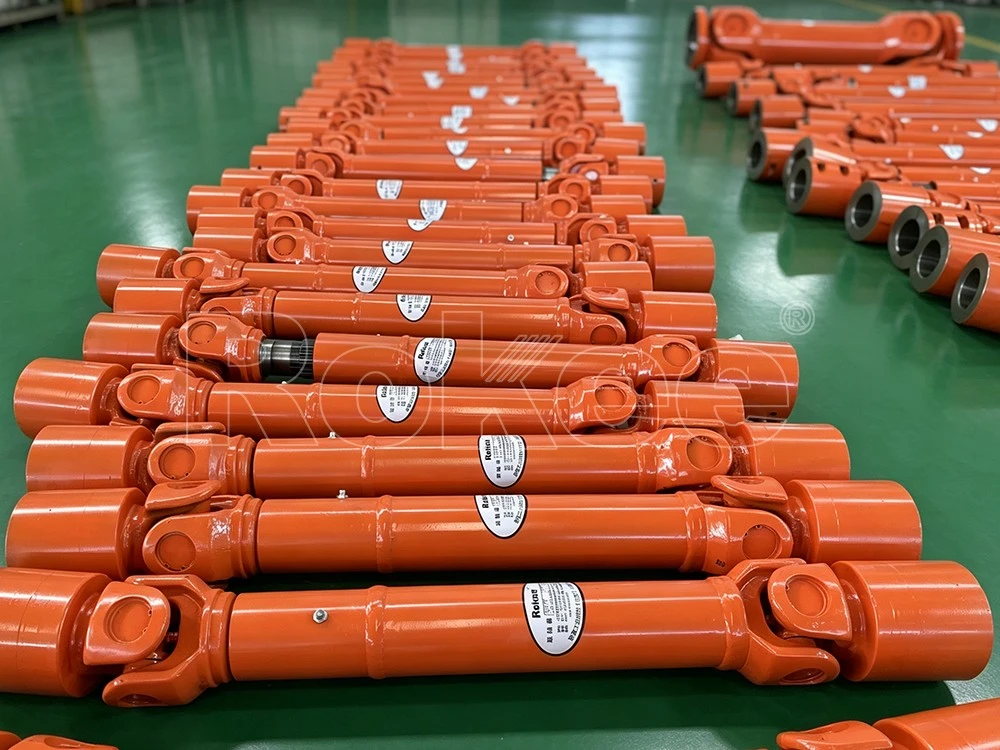
SWC万向传动轴安装前的准备工作,是保障后续装配顺利开展的基础。工作人员需要先对传动轴整体进行外观检查,查看十字轴、轴承、法兰、花键副等部件,观察表面有无磕碰变形、裂纹以及锈蚀痕迹,确认所有配套零件齐全。随后清理法兰端面、花键啮合面与十字轴油道,去除油污、铁屑与杂质,清洁完成后将部件晾干,避免异物残留在配合位置。同时核对传动轴与设备接口的适配情况,确认安装空间、布置角度符合传动系统的设计要求。搬运传动轴时,应选用合适吊具,避免直接敲击万向节与法兰部位,防止平衡状态遭到破坏,标记位置出现偏移。准备阶段还要备好扭矩扳手、垫片、润滑脂等辅助物料,提前规划吊装路径,减少现场装配过程中的临时调整。
完成前期检查清洁之后,进入传动轴对位与相位调整环节。带有伸缩花键结构的SWC传动轴,装配时要对齐花键轴与花键套上的标识箭头,保证两端万向节叉处于同一平面,这一步可以降低运转过程产生的周期性冲击。吊装传动轴,将两端法兰分别对准主机侧与负载侧的连接法兰,缓慢移动构件,不要强行挤压花键副,防止内部滚针轴承受损。初步贴合法兰面后,观察法兰之间的间隙,调整主机底座垫片,控制两轴的径向与角度偏移量,减少传动运行时产生的附加弯矩。对位过程中,可手动转动传动轴,感受回转状态,确认没有卡滞、剐蹭现象。若现场空间受限,可小幅调整设备位置,优先保证万向节的工作角度处于允许范围,减少万向节内部构件的磨损。
法兰连接螺栓的紧固操作,直接影响传动轴运行稳定性。对位完成后装入连接螺栓与垫片,螺栓安装方向保持统一,垫片平整贴合法兰表面,不得出现翘曲或者遗漏。紧固操作采用十字交叉的顺序,分多次逐步施加扭矩,不要一次性把单个螺栓拧紧,这种方式能够让法兰受力均匀,避免法兰发生变形,破坏已经调好的同轴状态。紧固过程使用扭矩扳手,控制每颗螺栓的预紧力度,相邻螺栓的扭矩差值不宜过大。全部螺栓完成紧固后,再次手动盘动传动轴,复查回转是否顺畅,同时观察法兰缝隙,确认没有局部张口。如果发现转动阻力异常,需要松开螺栓重新调整对中,不能依靠加大螺栓扭矩强行消除偏差。
装配紧固结束后,需要完成润滑加注与安装后的静态复查。先对十字轴轴承和花键副加注润滑脂,加注量控制在轴承腔合适容积范围,过多会造成运转发热,过少则会加快零件磨损。加注完成后,检查油嘴、防尘部件,确认密封结构完好,防止粉尘、水汽进入运动副内部。随后全面巡检所有连接位置,核对螺栓紧固状态,查看传动轴周边构件,确认传动轴回转范围内不存在管线、支架等干涉物体。记录当前万向节的工作角度,确认角度没有超出使用允许区间。手动盘车多圈,观察传动轴回转时的跳动情况,留意万向节部位有无异响,法兰处是否存在松动迹象。静态检查发现问题,及时进行调整处理,不要直接启动设备试运行。
静态检查无异常后,开展空载试运行与后期巡检工作。启动设备进行空载运转,保持低速运行一段时间,安排人员观察传动轴的运行状态,留意振动、声响以及温度变化,重点关注法兰连接位置、十字轴部位。空载运行一段时间后停机,再次检查全部连接螺栓,对出现松动的螺栓按照对应扭矩重新紧固,多次复查稳定后方可逐步加载。设备投入正常使用初期,仍需要定期巡检,观察润滑部位有无渗漏,万向节温度是否持续升高。运行过程中如果出现明显振动或者异响,应及时停机排查,避免构件持续受损。日常使用中,保持传动轴外部清洁,定期补加润滑脂,延长万向传动轴的使用周期,维持传动系统稳定运转。
SWC万向传动轴,SWC万向传动轴厂家,SWC万向传动轴生产厂家,SWC万向传动轴制造厂家,万向联轴器,万向联轴器厂家,万向联轴器生产厂家,万向联轴器制造厂家,万向节联轴器,万向节联轴器厂家,万向节联轴器生产厂家,万向节联轴器制造厂家,万向轴,万向轴厂家,万向轴生产厂家,万向轴制造厂家,万向传动轴,万向传动轴厂家,万向传动轴生产厂家,万向传动轴制造厂家,万向节传动轴,万向节传动轴厂家,万向节传动轴生产厂家,万向节传动轴制造厂家,联轴器,联轴器厂家,联轴器生产厂家,联轴器制造厂家,荣基工业科技(江苏)有限公司
《SWC万向传动轴安装方法》由Rokee更新于2026年10月16日