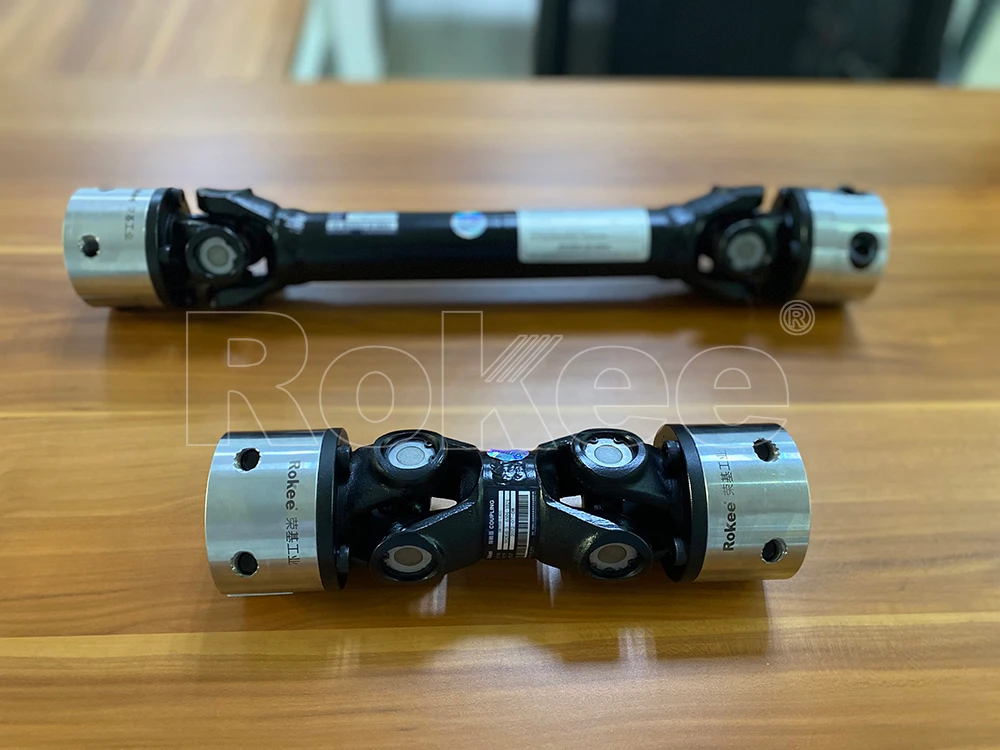
SWC万向节传动轴的锻造加工,首先从坯料准备环节开始,原材料会按照设计尺寸进行下料,保证坯料重量和外形余量控制在合适范围,下料后对坯料表面做清理,去除氧化皮、裂纹以及毛刺等表面缺陷,减少后续锻造过程中杂质带入型腔的问题。坯料完成预处理后送入加热设备,采用分段升温的方式控制坯料温度,避免升温速度过快造成内部应力不均,升温区间保持稳定的保温时长,让材料内部组织均匀转变,提升塑性同时降低变形抗力。加热完成的坯料快速转运至锻造工位,转运时间严格管控,防止表面温度快速下降出现温降不均,为后续预成型工序提供稳定的温度条件,这一阶段的管控直接影响锻件成型的稳定性,减少冷硬缺陷产生。
预锻是SWC万向传动轴锻造流程里承上启下的工序,成型模具按照产品轮廓设计合理的分流槽与飞边槽结构,坯料在外力作用下逐步填充型腔,初步形成万向节叉、轴杆部分的基础轮廓。预锻过程中控制打击力度和变形量,不会一次性让材料充满型腔,预留一部分金属流动空间,缓解材料在转角、过渡圆角位置的堆积问题,降低折叠、充不满这类锻造缺陷出现的概率。预锻结束后对半成品进行简单外观检查,识别明显的错位或者缺料问题,不合格半成品直接剔除,合格工件进入终锻工序,半成品表面少量氧化碎屑会做简单吹扫,避免碎屑压入工件表面形成压痕,维持工件表面基础质量。
终锻工序决定SWC传动轴锻件的外形精度,经过预成型的工件放入终锻模具,借助设备施加压力让金属进一步流动,完整贴合模具型腔轮廓,形成接近成品结构的锻件本体。终锻阶段重点把控打击次数与模具闭合状态,控制飞边厚度,依靠飞边槽的阻力促使金属向复杂的万向节叉内腔流动,保证过渡圆角、耳部轮廓等关键位置成型到位。锻造过程中持续关注模具温度,适时使用润滑介质对模具型腔进行冷却润滑,减少工件和模具之间的摩擦,延缓模具磨损,同时降低工件表面拉伤风险。终锻完成后的锻件会随模短暂静置,缓慢释放一部分成型应力,之后再取出,避免骤然脱模带来的外形形变。
锻件脱模之后需要开展后续热处理与清理工序,刚完成锻造的工件内部存在不均匀的锻造应力,通过热处理调整材料内部金相组织,改善锻件的力学性能,让工件可以满足后续装配使用时的承载与抗疲劳需求。热处理完成后使用抛丸方式处理锻件表面,清除表面附着的氧化皮与锻造残留物,同时让工件表层形成均匀的表面状态,便于后续探伤与机加工开展。抛丸结束后开展外观与无损检测,逐一排查工件内部与表面隐藏的裂纹、疏松等缺陷,检测时重点关注万向节叉根部、轴身变截面等应力集中区域,检出存在缺陷的锻件单独隔离,不流入下道工序,检测合格的锻件流转至机加工环节。
机加工与成品防护作为SWC万向节传动轴锻造工艺的收尾环节,锻件按照加工图纸依次进行车削、钻孔、铣削等加工操作,对万向节叉孔、轴端连接面等配合位置进行精细切削,保证配合尺寸、形位公差符合使用要求。机加工过程中合理选择切削参数,控制切削产生的热量,防止加工热影响改变锻件热处理后的组织状态,加工完成后清理工件内部和表面的切削碎屑、切削液残留。清理干净的工件做防锈处理,在表面形成防护层,隔绝水汽与杂质带来的锈蚀影响,之后对工件进行抽检复核尺寸,确认各项加工指标稳定,完成整套锻造及配套加工流程,加工后的锻件可进入总成装配环节,承担动力传递的基础作用。
SWC万向节传动轴,SWC万向节传动轴厂家,SWC万向节传动轴生产厂家,SWC万向节传动轴制造厂家,万向联轴器,万向联轴器厂家,万向联轴器生产厂家,万向联轴器制造厂家,万向节联轴器,万向节联轴器厂家,万向节联轴器生产厂家,万向节联轴器制造厂家,万向轴,万向轴厂家,万向轴生产厂家,万向轴制造厂家,万向传动轴,万向传动轴厂家,万向传动轴生产厂家,万向传动轴制造厂家,万向节传动轴,万向节传动轴厂家,万向节传动轴生产厂家,万向节传动轴制造厂家,联轴器,联轴器厂家,联轴器生产厂家,联轴器制造厂家,荣基工业科技(江苏)有限公司
《SWC万向节传动轴锻造工艺》由Rokee更新于2026年10月21日