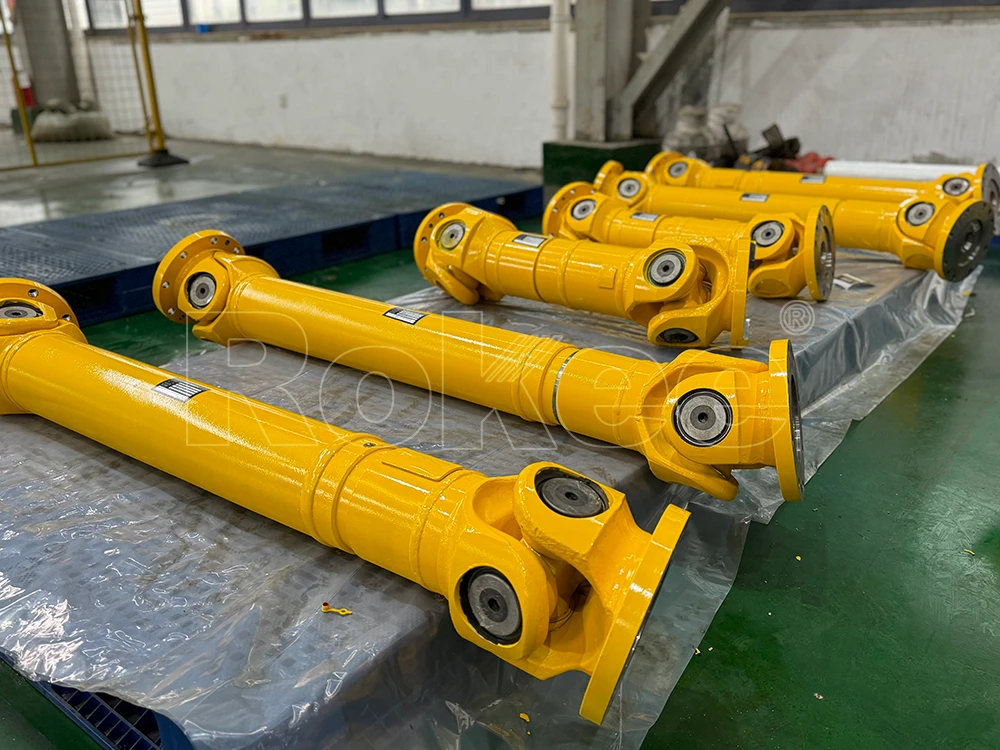
SWC联轴器是工业传动系统中常用的万向联接部件,十字轴作为其核心传力元件,在工作中承受交变扭矩、冲击载荷与弯曲应力,其表面硬度与心部韧性的匹配直接决定联轴器的服役寿命。淬火工艺是十字轴制造过程中的关键热加工环节,通过将钢件加热至相变温度以上并快速冷却,使表层获得马氏体组织,从而提升耐磨性与接触疲劳强度。合理的淬火工艺不仅要保证十字轴轴颈表面达到设计硬度,还要控制变形量,避免裂纹、烧伤和组织不均匀等缺陷。
十字轴常用的钢材为渗碳钢或中碳合金钢,淬火前需经过正火、调质等预备热处理,以细化晶粒、均匀组织。淬火加热通常在井式炉、箱式炉或连续淬火炉中进行,对于SWC联轴器这类中小规格的十字轴,较多采用感应加热淬火工艺。感应加热依靠电磁感应在工件表层产生涡流,加热速度快、热效率高,且能够实现局部加热,仅对轴颈等需要耐磨的部位进行淬硬,心部保持原有的韧性状态。加热温度一般控制在Ac3或Ac1以上适当范围,通过调节感应圈与工件的相对位置、加热功率和扫描速度,来控制淬硬层深度和温度分布。加热时间过短会导致相变不充分、硬度不足;时间过长则晶粒粗大,增加开裂倾向。生产中通常结合工件材料的导热特性与截面尺寸,通过工艺试验确定合适的加热温度与保温时间。
冷却是淬火工艺中决定组织与性能的关键环节。十字轴常用的冷却介质包括水、油、聚合物淬火液以及气冷。水冷却速度快,适用于淬透性较低的碳钢,但容易在马氏体转变温度区间产生过大的热应力和组织应力,导致十字轴轴颈出现裂纹或弯曲变形。油冷速度较缓和,能有效降低变形风险,但对于截面较大或淬透性一般的材料,可能出现硬度不足的问题。聚合物淬火液可以通过调节浓度来改变冷却特性,兼顾冷却速度与变形控制,在SWC十字轴生产中应用逐渐增多。冷却过程中还需注意工件入液方式、搅动强度和液温控制,避免介质局部过热造成冷却不均。对于形状复杂、截面变化较大的十字轴,常采用预冷淬火或分级淬火工艺,先在空气中短暂停留以降低表面温度,再进入淬火介质,从而减小内外温差带来的应力集中。
淬火后的十字轴必须及时进行回火处理,以消除淬火内应力、稳定组织和尺寸。回火温度根据硬度要求选择,一般在180℃至200℃左右进行低温回火,得到回火马氏体组织,保持高硬度的同时适当提高韧性。对于承受较大冲击载荷的十字轴,也可采用稍高温度的回火,在硬度与韧性之间取得平衡。回火时间需根据轴的截面厚度确定,保证内应力充分释放。在淬火质量控制方面,需要定期检测轴颈表面硬度、淬硬层深度和金相组织,同时通过磁力探伤或酸洗检查表面是否存在裂纹、软点和氧化脱碳。变形量检测也不可忽视,淬火后十字轴的弯曲度若超过后续加工余量,会导致轴颈磨削后局部硬度层被去除,影响使用寿命。生产中还应记录每炉的加热温度、冷却介质浓度和回火参数,建立工艺追溯档案,便于出现质量问题时分析原因。
十字轴淬火过程中常见的缺陷包括硬度不均、淬火裂纹、变形超差和表面氧化脱碳。硬度不均往往与加热温度不均匀、冷却介质局部老化或工件摆放方式有关,可通过改善炉温均匀性、定期更换淬火液和合理装炉来解决。淬火裂纹多产生在截面突变、轴肩过渡圆角等应力集中部位,除了材料本身的淬裂倾向外,冷却过快、回火不及时也是重要诱因。优化轴肩圆角半径、改进感应圈设计以避免局部过热,并在淬火后两小时内完成回火,能够明显降低裂纹风险。变形超差则需要从加热、冷却和装夹方式多方面入手,采用压床淬火或淬火后趁热校形,是控制十字轴弯曲变形的有效手段。随着设备自动化水平的提升,连续式感应淬火生产线能够实现加热、喷射冷却和回火的一体化作业,参数重复精度高,人为因素干扰少,有助于SWC联轴器十字轴获得稳定一致的淬火质量。
SWC联轴器,SWC联轴器厂家,SWC联轴器生产厂家,SWC联轴器制造厂家,万向联轴器,万向联轴器厂家,万向联轴器生产厂家,万向联轴器制造厂家,万向节联轴器,万向节联轴器厂家,万向节联轴器生产厂家,万向节联轴器制造厂家,万向轴,万向轴厂家,万向轴生产厂家,万向轴制造厂家,万向传动轴,万向传动轴厂家,万向传动轴生产厂家,万向传动轴制造厂家,万向节传动轴,万向节传动轴厂家,万向节传动轴生产厂家,万向节传动轴制造厂家,联轴器,联轴器厂家,联轴器生产厂家,联轴器制造厂家,荣基工业科技(江苏)有限公司
《SWC联轴器十字轴淬火工艺》由Rokee更新于2026年10月13日