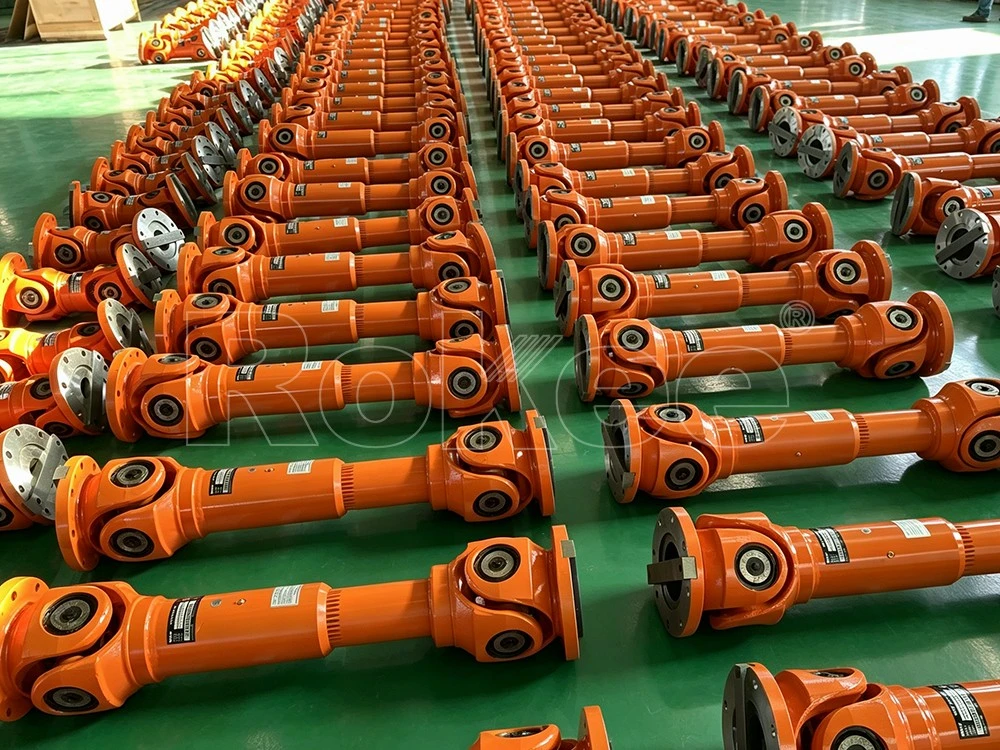
SWC联轴器多用于传递大扭矩动力,在传动系统装配阶段,同轴度校正属于保障设备稳定运转的基础工作。校正前需要先做好前期准备,清理联轴器两侧连接法兰端面,去除接触面的锈迹、焊渣以及残留杂物,同时检查连接螺栓、垫片等配件状态,确认转动部件没有卡滞、磕碰问题。准备好百分表、表架、塞尺等常用检测工具,将表架稳固固定在一侧半联轴器上,保证表架不会随测量过程出现位移晃动。还要对设备支撑底座进行初步调平,减少底座本身倾斜带来的测量偏差,调整时轻移主机或者从动设备,避免硬拉硬撬造成壳体变形。前期准备工作的细致程度,会直接影响后续读数的稳定性,降低反复校正的频次,让后续径向与端面跳动测量的数据更贴近真实装配状态。
在校正过程中,优先开展端面跳动的检测与调整,把百分表测头垂直贴合在另一侧半联轴器的端面外缘位置,缓慢转动联轴器一周,记录百分表指针的读数差值,这个差值反映两端法兰的平行偏差。如果端面跳动数值超出可用范围,依靠调整从动设备支撑位置进行修正,通过增减底座垫片改变设备单侧高度,逐步缩小端面间隙差。调整垫片时尽量选用薄垫片组合,减少厚垫片叠加带来的间隙松动,每调整一次垫片,都要再次转动联轴器复测读数,不要一次性大幅度改动。端面平行度调整到位之后,再着手处理径向偏差,避免两项偏差互相干扰,出现调完一项另一项又发生变化的情况,循序渐进缩小同轴偏差。
径向跳动的校正需要将百分表测头水平对准半联轴器外圆表面,同样整周转动联轴器读取数据,数值差异代表两轴的径向偏移量。径向偏差调整依旧依靠设备底座垫片和水平方向的位置挪动,水平方向微调时,需要同步观察端面百分表读数,防止之前调好的端面平行状态被破坏。每次挪动设备的幅度不宜过大,小幅调整之后锁紧部分地脚螺栓做临时固定,再次复测两组跳动数据,反复比对端面和径向的变化趋势。很多时候端面和径向偏差会相互牵制,需要来回交替调整,不能单独盯着某一项数据调整,兼顾两项指标的变化,慢慢把偏移量控制在合适区间,减少传动运转时产生的附加弯矩。
完成初步校正之后,不能直接锁紧全部地脚螺栓投入使用,需要进行复测验证工作。依次对角均匀锁紧地脚螺栓,锁紧过程中持续观察百分表读数变化,螺栓紧固产生的应力容易带动设备底座轻微位移,造成之前调好的同轴状态出现偏移。全部螺栓锁紧完成后,再次转动联轴器整圈,重新记录端面和径向跳动数值,如果读数出现明显变大,就要松开对应位置螺栓,重新增减垫片微调位置。复测环节需要重复两到三轮,直到螺栓锁紧前后检测数据波动很小,确认校正状态能够稳定保持。这个环节容易被忽略,很多装配故障都是紧固螺栓后同轴度再次超差,运行阶段持续产生振动,加速联轴器和轴承的磨损。
同轴度校正完成只是基础环节,后续还要做好日常巡检维护,持续关注传动系统的运行状态。设备投入运转之后,定期停机复测联轴器同轴数据,设备长期运行会出现底座沉降、垫片蠕变、地脚螺栓松动等情况,慢慢改变原本的同轴状态。日常巡检重点留意运转时的振动、异响以及温度变化,一旦发现异常,及时停机检查联轴器同轴情况,不要在偏差持续增大的状态下长时间运行。拆装检修之后再次装配联轴器,都需要重新执行整套校正流程,不能沿用旧的装配位置。规范的校正与定期复查,能够降低联轴器十字包、轴承等部件的损耗速度,延长整套传动部件的使用周期,减少突发停机带来的传动系统故障。
SWC联轴器,SWC联轴器厂家,SWC联轴器生产厂家,SWC联轴器制造厂家,万向联轴器,万向联轴器厂家,万向联轴器生产厂家,万向联轴器制造厂家,万向节联轴器,万向节联轴器厂家,万向节联轴器生产厂家,万向节联轴器制造厂家,万向轴,万向轴厂家,万向轴生产厂家,万向轴制造厂家,万向传动轴,万向传动轴厂家,万向传动轴生产厂家,万向传动轴制造厂家,万向节传动轴,万向节传动轴厂家,万向节传动轴生产厂家,万向节传动轴制造厂家,联轴器,联轴器厂家,联轴器生产厂家,联轴器制造厂家,荣基工业科技(江苏)有限公司
《SWC联轴器同轴度校正方法》由Rokee更新于2026年10月21日